Tempi misurati
I tempi ciclo reali sostituiscono le stime storiche: preventivi e schedulazione partono da numeri veri.
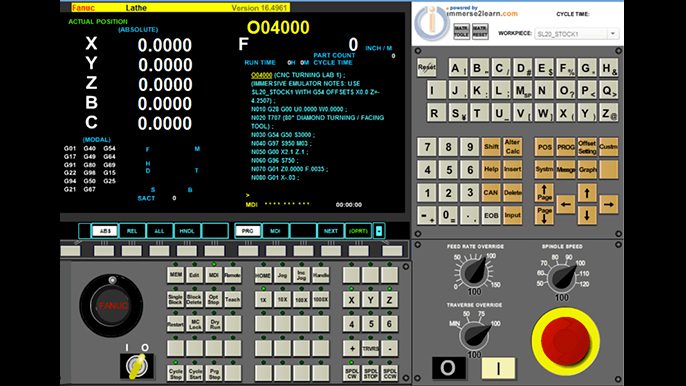
Colleghiamo a un unico sistema di raccolta dati macchine di marche, controlli e generazioni diverse. Torni e centri di lavoro Fanuc, PLC Siemens, controlli Mitsubishi, piegatrici, laser e impianti a cui nessuno ha mai chiesto di comunicare.
La prima è tecnica: la macchina deve poter scambiare informazioni con i sistemi di fabbrica in modo automatico e bidirezionale, senza che un operatore ricopi numeri su un foglio. Stato, cicli, pezzi prodotti, allarmi, programma in esecuzione.
La seconda è documentale: quel collegamento va descritto, tracciato e verificato. È la parte che nei progetti fatti in fretta manca sempre, ed è quella che mesi dopo permette di sapere quale dato arriva da dove e con quanta affidabilità.
Noi ci occupiamo di entrambe. Il risultato non è un cavo in più: è un flusso di dati verificato, ripetibile e documentato.
Lo stato di ogni macchina in questo momento.
Visibili subito, non a fine mese.
Lavorazione e attrezzaggio misurati, non stimati.
Senza rincorrere i cartellini in reparto.
Con dati raccolti in automatico i preventivi partono da numeri misurati e le date di consegna si appoggiano su tempi misurati. Se l’azienda deve documentare l’interconnessione per una pratica, forniamo la documentazione tecnica di quanto abbiamo installato.
La scelta dipende dalla macchina: si usa quello che il controllo espone davvero, con il minor impatto possibile sul ciclo produttivo.
| Protocollo | Dove lo usiamo | Dati ottenibili |
|---|---|---|
| FOCAS | Macchine utensili con controllo Fanuc | Stato macchina, conteggio pezzi, part-program in esecuzione, allarmi |
| OPC UA | Controlli e supervisori di generazione recente | Scambio bidirezionale strutturato e sicuro, adatto a parchi eterogenei |
| MQTT | Dispositivi leggeri, sensoristica, reti con banda limitata | Invio continuo di eventi e misure con carico di rete minimo |
| S7 Profinet | PLC Siemens, anche su impianti installati da anni | Lettura diretta delle aree di memoria: cicli, stati, contatori |
| API REST | Sistemi già presenti, gestionali, servizi cloud | Integrazione fra MES ed ERP senza doppio inserimento dati |
| Mitsubishi | Controlli con protocolli proprietari Mitsubishi | Accesso ai dati di ciclo tramite le interfacce native del costruttore |
| File CSV, XML, TXT, HTTP | Piegatrici, laser, sistemi di taglio e macchine con export nativo | Acquisizione dei report che la macchina già produce, in automatico |
| Segnali elettrici in campo | Macchine datate o prive di qualsiasi interfaccia digitale | PLC o centralina Raptor per stato, cicli e contapezzi |
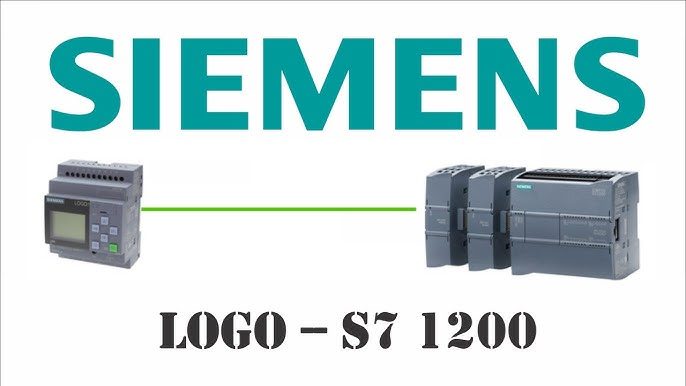
Quando i protocolli in campo sono troppi e troppo diversi, li facciamo convergere su un unico standard con BeIndustry IO: il sistema a valle, che sia il nostro MES o un software di terze parti, ne vede uno solo.
Nessuna macchina viene toccata prima di aver capito come si comporta.
Veniamo da voi, guardiamo le macchine, parliamo con chi le usa. Raccogliamo marca, modello, tipo di controllo, anno, presenza di rete e vincoli di produzione. È anche il momento in cui capiamo quali dati vi servono davvero, che non sono mai tutti quelli disponibili.
Per ognuna verifichiamo cosa espone il controllo, quali opzioni sono attive, se esistono porte o schede di comunicazione. Da qui esce un elenco realistico dei dati ottenibili, distinti fra certi, probabili e non disponibili.
Protocollo nativo dove c’è, lettura da PLC dove serve, hardware aggiuntivo dove non c’è alternativa. Proponiamo la soluzione meno invasiva che raggiunge l’obiettivo, e vi diciamo in anticipo se una macchina richiede un intervento più pesante.
Montiamo l’hardware, portiamo la rete dove manca, configuriamo i canali di comunicazione. Concordiamo le finestre di intervento per ridurre i fermi: spesso si lavora a macchina ferma per pochi minuti alla volta.
Si mette la macchina in produzione e si confronta quello che vediamo a sistema con quello che succede in reparto: pezzi contati, tempi ciclo, cambi programma, fermi. Se qualcosa non torna si corregge prima di andare avanti.
Consegniamo lo schema dell’architettura, l’elenco dei dati scambiati per ogni macchina, i protocolli utilizzati e il verbale delle prove. È il fascicolo tecnico che vi resta in mano: serve a chi fa manutenzione e a chiunque, in futuro, debba capire come sono collegate le macchine.
L’interconnessione non è un fine: è il presupposto per smettere di governare la produzione a memoria.
I tempi ciclo reali sostituiscono le stime storiche: preventivi e schedulazione partono da numeri veri.
Si vede quando una macchina si ferma e per quanto. La discussione si sposta dalle impressioni ai fatti.
Fogli di avanzamento, cartellini e file Excel paralleli smettono di essere l’unica fonte dei dati.
Di norma no, o solo per brevi finestre concordate. La parte di configurazione e test si fa in gran parte fuori dalla macchina; il fermo serve dove c’è da cablare dentro il quadro o installare un dispositivo.
Sì, è anzi il caso più frequente. Lavoriamo su parchi macchine esistenti e misti, con controlli di costruttori e generazioni diverse.
Le macchine restano sulla rete di reparto; verso l’esterno esce solo il flusso di dati necessario, in uscita, attraverso il dispositivo di raccolta. Le scelte di segmentazione e di firewall le definiamo insieme al vostro referente IT.
No, se l’interconnessione è costruita su standard. Con BeIndustry IO i dati vengono esposti come server OPC UA: qualsiasi sistema a valle, anche di terze parti, può leggerli.
Anche una. Molti clienti partono dalle macchine più critiche o più contese, verificano i dati per qualche settimana e poi estendono al resto del reparto.
Marca, modello e controllo: bastano per una prima valutazione. Poi veniamo a vederle di persona e vi diciamo cosa si può leggere davvero.