Archivio versionato
Catalogo unico con storico delle versioni, stati di approvazione e confronto fra revisioni. Si vede cosa è cambiato e chi lo ha cambiato, senza dover aprire due file affiancati.
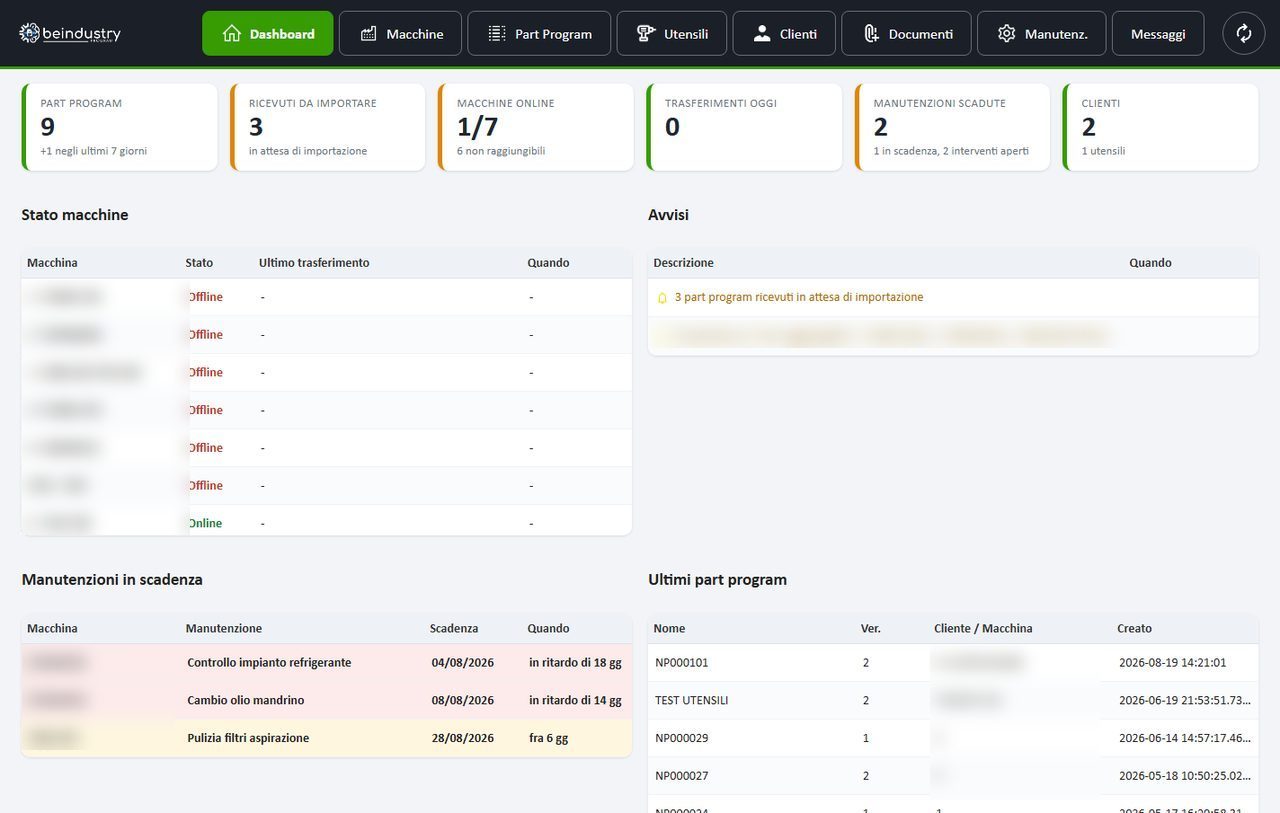
Il gestionale dei programmi CNC: versioni tracciate, invio e ricezione automatici verso le macchine, viewer 2D/3D, utensili e documenti tecnici. Chi è in officina lo usa dal tablet, chi programma lo usa dall’ufficio tecnico.
È il modo in cui si gestiscono i part-program in molte officine: regge finché il numero di programmi e di macchine resta contenuto.
Mette i part-program in un catalogo unico e controllato. Ogni programma ha una storia: chi lo ha creato, quali revisioni sono state fatte, quale versione è approvata e cosa è cambiato rispetto alla precedente.
Il trasferimento verso i CNC smette di essere un gesto manuale. È la macchina a chiedere il programma; il servizio verifica che sia effettivamente assegnato a quella macchina e glielo consegna. Le chiavette USB e le cartelle condivise non controllate escono dal processo.
Intorno all’archivio stanno le informazioni necessarie alla lavorazione: utensili, documenti tecnici, clienti e commesse, manutenzioni. Tutto collegato al programma a cui si riferisce.
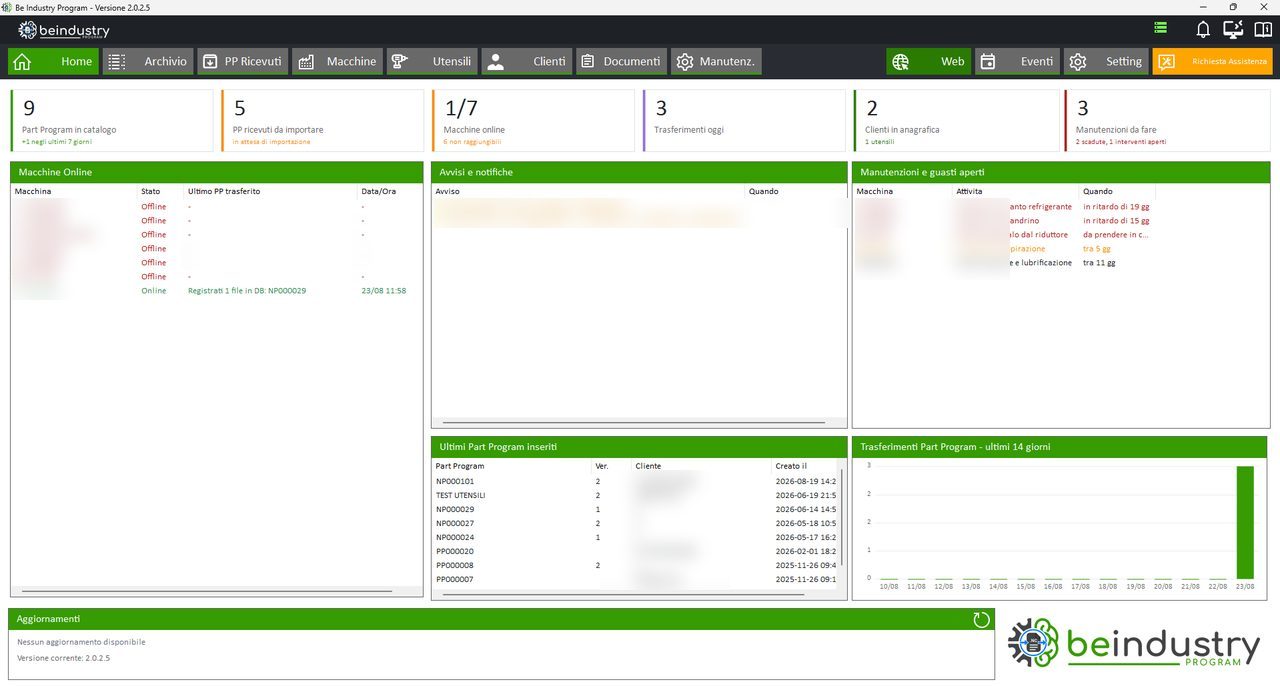
Catalogo unico con storico delle versioni, stati di approvazione e confronto fra revisioni. Si vede cosa è cambiato e chi lo ha cambiato, senza dover aprire due file affiancati.
La macchina richiede il programma e lo riceve, previa verifica che sia assegnato proprio a lei. Anche il ritorno delle modifiche fatte a bordo macchina rientra nell’archivio invece di perdersi.
Le macchine equivalenti si raggruppano: un programma si assegna a tutto il gruppo in un’operazione sola, anche in blocco, senza ripetere l’assegnazione macchina per macchina.
Il percorso utensile si guarda prima di mandare il programma in macchina, con evidenziazione dei fuori corsa rispetto ai limiti di movimento impostati.
Anagrafica degli utensili con ubicazioni e storico, collegata al numero T richiamato nei programmi: si sa cosa serve prima di attrezzare, non durante.
Disegni, schede di attrezzaggio, certificati e manuali archiviati insieme al programma e alla commessa, con traccia di dove si trovano gli originali.
Scadenzario delle manutenzioni preventive, registro dei guasti, gestione ricambi e statistiche su fermi e costi, che diventano così misurabili.
Anagrafica clienti collegata ai programmi, con analisi dei duplicati e unione guidata delle schede doppie accumulate negli anni.
L’interfaccia è web: si apre da tablet, da un monitor a bordo macchina o dal PC dell’ufficio tecnico. L’operatore trova il programma della commessa, la scheda di attrezzaggio e il disegno nello stesso posto, senza tornare in ufficio e senza cercare in tre cartelle diverse.
È anche il modo più semplice per rendere trasferibile una conoscenza che oggi sta nella testa di poche persone.
La parte delicata non è il software: è portare dentro l’archivio quello che oggi è sparso. Lo facciamo con voi.
Quali CNC sono presenti, come si trasferiscono oggi i programmi, dove sono i file e quante copie della stessa lavorazione sono in circolazione.
I programmi entrano nell’archivio, si scelgono le versioni valide e si scarta il resto. È un lavoro che richiede l’occhio di chi conosce le lavorazioni: noi mettiamo il metodo e gli strumenti.
Configuriamo l’invio e la ricezione verso ogni CNC, definiamo i gruppi macchine e le regole di assegnazione, poi si prova con lavorazioni reali.
Programmatori e operatori vengono formati sui rispettivi flussi. Nelle prime settimane restiamo vicini: è quando emergono i casi particolari che il censimento non aveva previsto.
Dipende da come ogni CNC accetta e restituisce i programmi. È la prima verifica che facciamo, macchina per macchina, durante il sopralluogo: se un controllo richiede un’interfaccia aggiuntiva ve lo diciamo subito.
No. BeIndustry Program si può usare da solo, per mettere ordine nei part-program. Chi ha anche BeIndustry MES ottiene un quadro più completo, perché programmi e avanzamenti di produzione parlano della stessa commessa.
È proprio il caso che il sistema serve a governare: la ricezione riporta il programma nell’archivio come nuova revisione, così la modifica fatta in reparto non resta solo dentro il controllo.
Dipende da quanti programmi avete e da quanto sono disordinati oggi. Molte aziende iniziano da una linea o da una famiglia di articoli e allargano dopo: si vedono i benefici prima e si sbaglia meno.
Vi mostriamo come funziona l’archivio versionato e l’invio ai CNC, partendo dalle macchine che avete in officina.