Piazza Europa 1, Pizzighettone (CR) Negozio: Mar–Ven 9–12 / 16–19 0372 743012 info@rbservice.net Shop online Assistenza remota
Hardware in campo

Raccogliamo i dati anche dalle macchine senza interfaccia digitale

Non tutte le macchine espongono dati. Molte, in Italia, lavorano da vent’anni senza una porta di rete. Per queste installiamo PLC e le nostre centraline Raptor: leggiamo i segnali direttamente in campo e li portiamo al sistema di raccolta dati.

Le macchine senza interfaccia digitale

Nei progetti di monitoraggio della produzione la parte facile sono le macchine recenti: hanno un controllo moderno, una porta di rete e un protocollo documentato. Il progetto si blocca sulle altre, che spesso sono anche le più cariche di lavoro.

La soluzione non è sostituirle. Anche una macchina senza alcuna interfaccia digitale ha comunque dei segnali elettrici che raccontano cosa sta facendo: il ciclo che parte, il pezzo che finisce, la lampada di allarme che si accende, il carter che si apre. Sono informazioni sufficienti per capire quanto lavora e quando si ferma.

Il nostro mestiere è individuare quei segnali, prelevarli senza interferire con il funzionamento della macchina e trasformarli in dati affidabili.
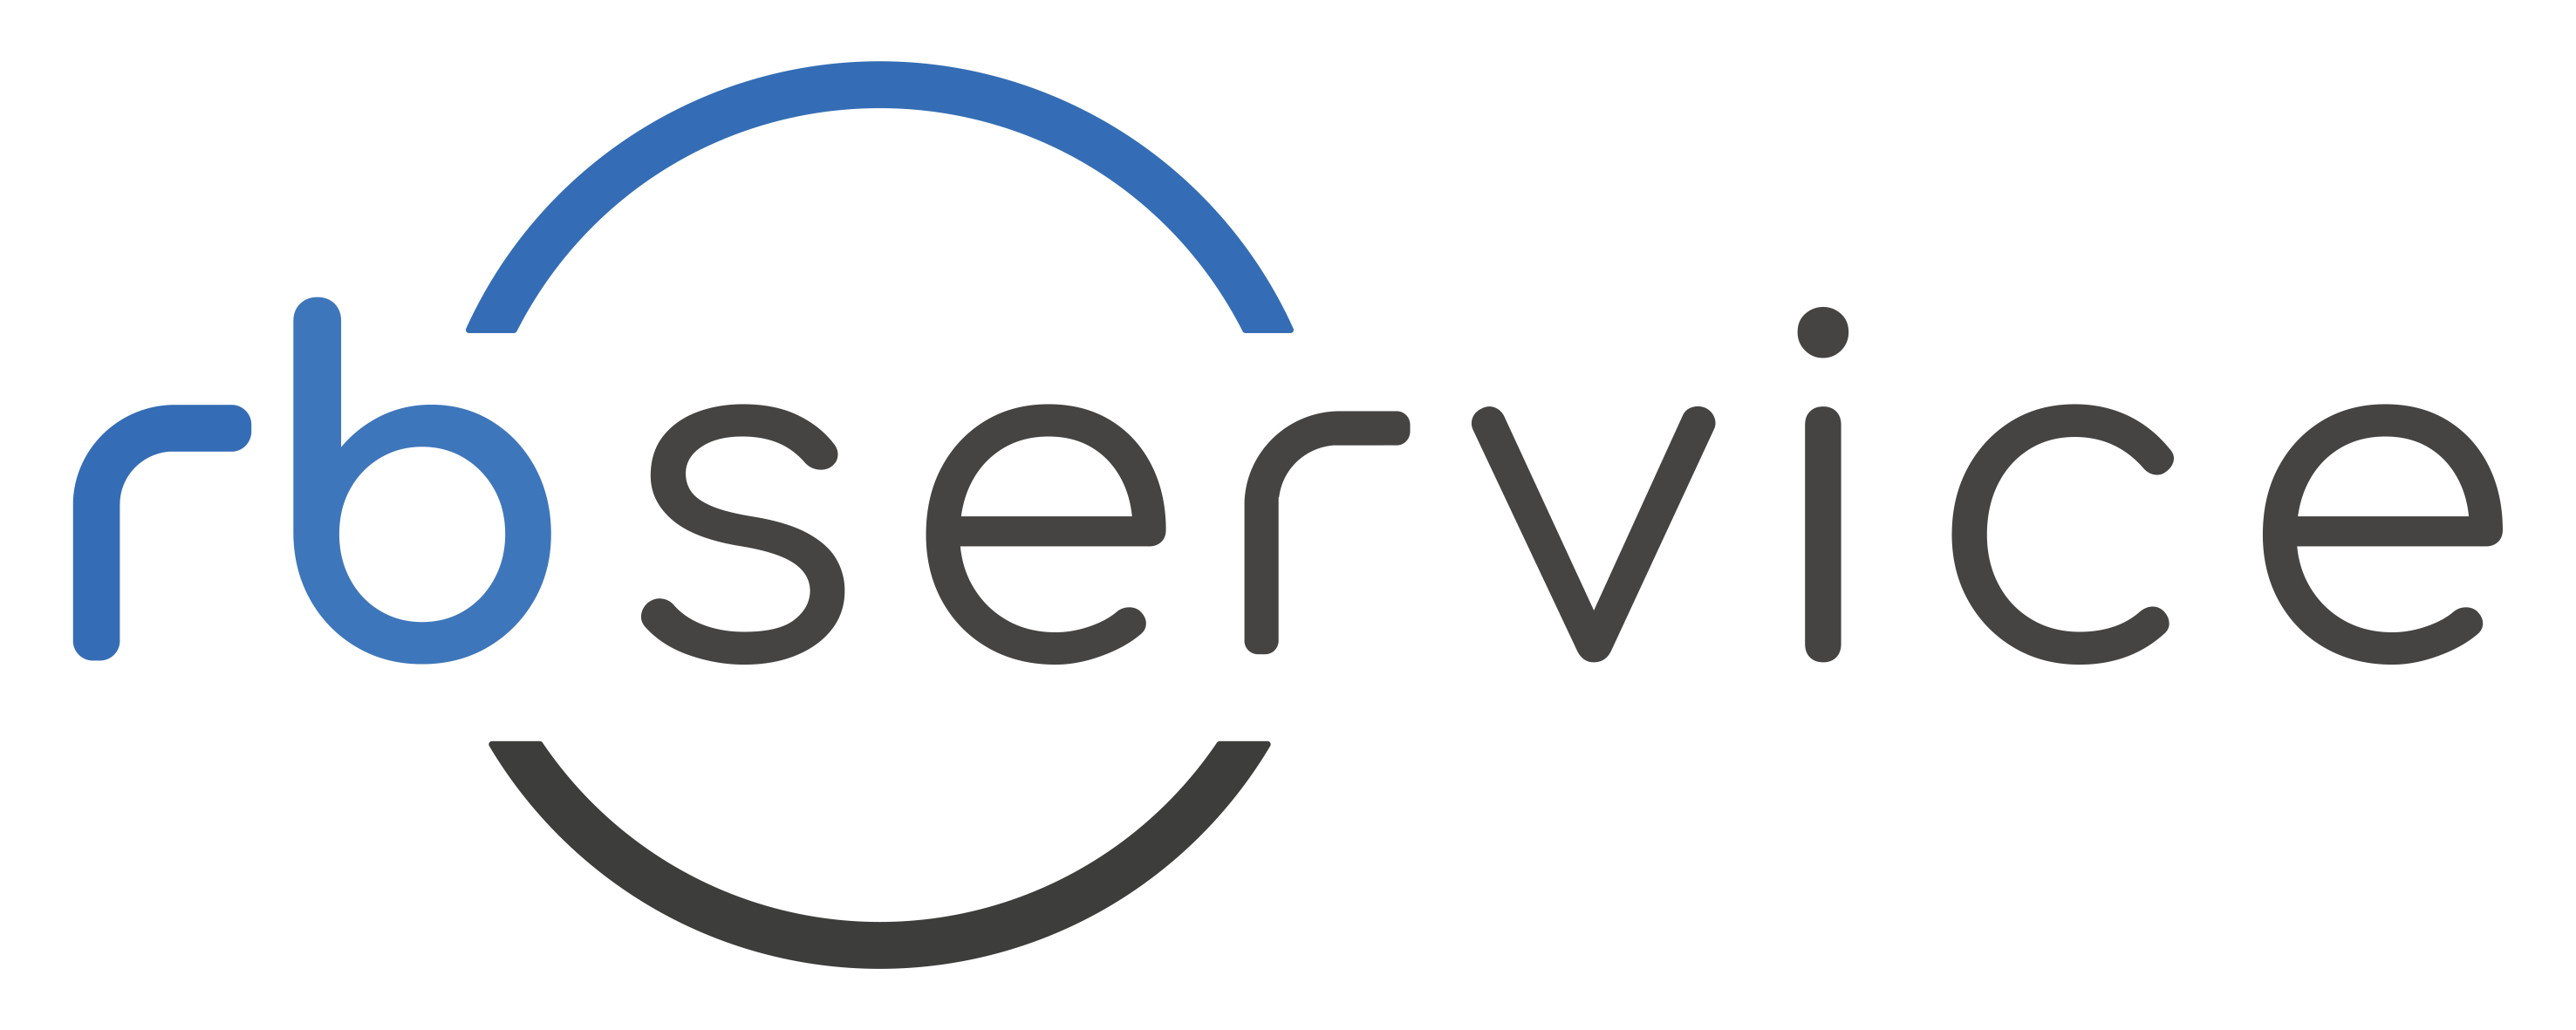
Illustrazione di un quadro elettrico aperto con moduli su barra DIN e cablaggio ordinato verso la macchina
Il dispositivo di raccolta dati trova posto su barra DIN, nel quadro esistente o in un quadro dedicato.

Cosa installiamo

La scelta dipende dai segnali che la macchina rende disponibili e dai dati necessari.

Centraline Raptor

Sono i nostri dispositivi di raccolta dati in campo. Vengono montati vicino alla macchina, acquisiscono i segnali di interesse e li inviano al sistema di raccolta. Le configuriamo noi, macchina per macchina, in base a quello che c’è da leggere.

PLC

Dove serve logica di elaborazione locale, dove i segnali sono molti o dove esiste già un PLC a bordo macchina, lavoriamo a quel livello: lettura delle aree di memoria, gestione dei segnali, integrazione con il quadro esistente.

Sensoristica

Quando il segnale che serve non è disponibile, lo si crea: sensori di presenza, di fine corsa, di ciclo o contapezzi installati nel punto giusto del processo, scelti in base al tipo di lavorazione.

Rete di reparto

Cablaggio strutturato, switch, access point industriali dove il cavo non arriva. Portare la connettività in fondo al capannone è spesso metà del lavoro e rientra nel nostro intervento.

Quali dati si raccolgono

Dipende dalla macchina. Questo è l’insieme tipico che otteniamo da un impianto privo di interfacce digitali.

Stato macchina

In lavorazione, ferma, in allarme, in attrezzaggio.

Conteggio pezzi

Il dato più richiesto e quasi sempre ottenibile.

Tempi di ciclo

Durata reale delle lavorazioni, misurata invece che stimata.

Fermi e cause

Durata delle interruzioni, con causale inserita dall’operatore dove previsto.

Allarmi

Segnalazioni della macchina riportate a sistema in tempo reale.

Grandezze di processo

Misure analogiche disponibili a bordo, dove è sensato acquisirle.

Durante il sopralluogo vi diciamo per ogni macchina quali di questi dati sono realmente ottenibili e con quale precisione. Preferiamo dire in anticipo che una macchina darà poco, piuttosto che scoprirlo insieme a collaudo fatto.

Come si svolge l’intervento

Lavoriamo in un reparto che deve continuare a produrre: l’organizzazione conta quanto la tecnica.

  1. Rilievo in campo

    Apertura del quadro con chi conosce la macchina, individuazione dei segnali utili, verifica degli spazi disponibili e dei punti di alimentazione. Se serve, consultiamo gli schemi elettrici della macchina.

  2. Progetto del punto di raccolta

    Definiamo quali segnali prelevare, con quali interfacce, dove alloggiare il dispositivo e come farlo comunicare. Ne esce uno schema condiviso prima di toccare qualsiasi cosa.

  3. Installazione e cablaggio

    Montaggio del dispositivo, cablaggio dei segnali, collegamento alla rete. Il prelievo dei segnali viene realizzato in modo da non alterare il funzionamento della macchina né le sue logiche di sicurezza.

  4. Messa in servizio

    Configurazione, taratura delle soglie, verifica che ogni segnale corrisponda all’evento giusto. È qui che si evitano i contapezzi che contano il doppio o gli stati che restano bloccati.

  5. Collaudo in produzione

    Si osserva la macchina al lavoro e si confronta il dato registrato con la realtà: pezzi, cicli, fermi. Le correzioni si fanno adesso, non tra sei mesi.

  6. Consegna documentata

    Schema del cablaggio, elenco dei segnali acquisiti e configurazione del dispositivo. Materiale che serve a voi per la manutenzione e a chi cura la documentazione di interconnessione.

Dove finiscono i dati raccolti

L’hardware in campo è il primo anello. Da lì i dati possono andare direttamente nel MES BeIndustry, oppure passare da BeIndustry IO ed essere esposti come server OPC UA, leggibile anche da software di terze parti che avete già.

È una scelta che si fa in fase di progetto e che non cambia il lavoro di cablaggio: il campo si realizza una volta sola.

  • Dispositivi Centraline RB Raptor IT e PLC (fra gli altri Siemens LOGO!)
  • RB Raptor IT Contenitore per barra DIN, alimentazione 12–24 V, 8 ingressi digitali 0–24 Vcc, ingresso analogico, porta LAN
  • Montaggio In quadro esistente o in quadro dedicato
  • Segnali Digitali e analogici, sensori dedicati dove necessario
  • Connettività Rete cablata o wireless industriale
  • Destinazione dati MES BeIndustry oppure server OPC UA
  • Servizi inclusi Rilievo, installazione, collaudo, documentazione
  • Dopo l’avvio Assistenza da remoto, interventi in sede, reperibilità H24

Domande frequenti

L’intervento invalida la garanzia della macchina?

Il prelievo dei segnali si progetta per essere non invasivo, ma su macchine ancora in garanzia la valutazione va fatta insieme al costruttore o al suo servizio di assistenza. È una verifica che facciamo prima, non dopo.

Quanto tempo resta ferma la macchina?

Il fermo serve per il cablaggio in quadro e di norma si misura in ore, non in giorni. Concordiamo sempre le finestre con il responsabile di produzione, anche fuori orario quando è la scelta meno costosa per voi.

Funziona anche su macchine molto vecchie?

Sì, ed è il caso per cui questo approccio esiste. Il limite non è l’età della macchina ma la disponibilità di segnali significativi: se non ce ne sono a sufficienza, si valuta l’aggiunta di sensori dedicati.

Lavorate insieme al nostro manutentore o elettricista?

Volentieri. Chi segue le vostre macchine tutti i giorni sa cose che nessun sopralluogo può scoprire in mezza giornata: coinvolgerlo rende l’installazione più rapida e il risultato più solido.

Anche le macchine più datate possono fornire dati

Veniamo a vederle. Dopo il sopralluogo sapete esattamente quali dati si possono avere da ciascuna e cosa serve per ottenerli.